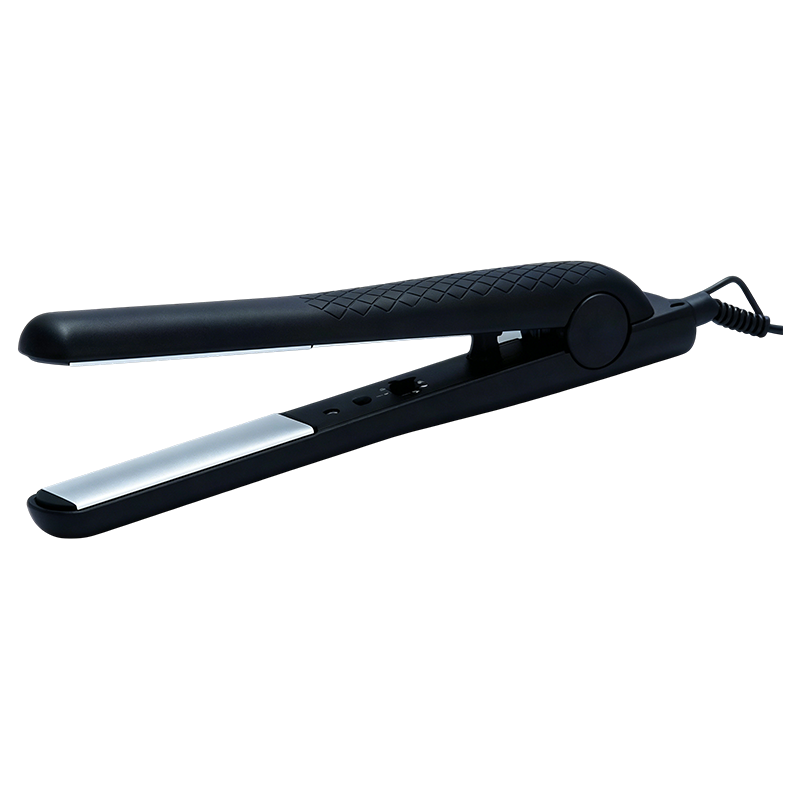
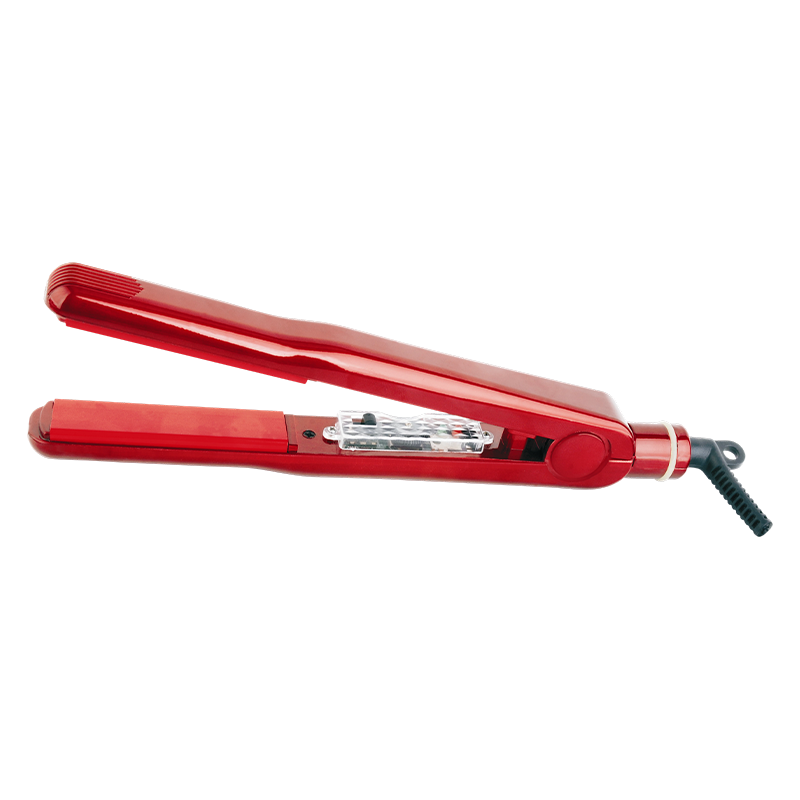
Fier de călcat plat pentru îndreptat părul cu abur: ce face cu adevărat Steam și ce trebuie să verifice cumpărătorii
Un ghid de lucru pentru proprietarii de mărci, distribuitorii de saloane și vânzătorii de comerț electronic: cum schimbă aburul procesul de îndreptare, în care bugetul se defectează și cum să revizuiți un eșantion înainte de tăierea sculelor.
Iată mai întâi concluzia. Un fier de călcat cu abur își câștigă locul într-un interval atunci când persoanele care îl folosesc au părul gros, aspru, creț sau tratat chimic și devine o răspundere atunci când este cumpărat ca ecuson de marketing în loc de sistem. Pentru părul aspru, aburul este ceea ce transformă o rutină cu cinci treceri într-o rutină cu două treceri. Pentru părul fin care se aplatizează cu ușurință, în mare parte adaugă costuri.
Motivul este mai degrabă mecanic decât cosmetic. O placă uscată se îndreaptă prin conducție și luptă împotriva frecării pe tot parcursul secțiunii. Solzii de cuticulă se prind, operatorul se aplecă mai tare și, în momentul în care centrul unei secțiuni groase atinge temperatura de îndreptare, suprafața a luat mai multă căldură decât a avut nevoie vreodată. Aburul măsurat schimbă acea interfață.
Compensația este complexitatea. Un aparat cu abur adaugă un rezervor, o etanșare, o supapă sau un atomizor, un canal de vapori prin carcasă și un set de toleranțe pe care un fier de călcat uscat nu a trebuit niciodată să le suporte. Aproape fiecare reclamație de calitate din această categorie are originea în acel mic sistem de fluid și aproape fiecare diferență de marjă provine din cât de atent a fost specificată.
Ce face de fapt aburul părului
Îndreptarea este conducție plus frecare. Placa furnizează căldură, mâna asigură mișcarea, iar cuticula oferă rezistență. Pe o placă uscată, părul aspru creează o mare parte din această rezistență, așa că stilistul crește presiunea și repetă trecerea. Rezultatul este o secțiune a cărei suprafață a absorbit căldura de care miezul nu a cerut niciodată.
Aburul funcționează mai întâi pe frecare și pe al doilea pe căldură. O peliculă subțire de vapori între placă și parul coboară în mod substanțial, ceea ce permite căldurii să circule mai uniform în secțiune, în loc să stea pe exterior. Mai puține treceri, mai puține solicitări mecanice și un rezultat mai neted pe exact tipurile de păr care rezistă în mod normal la un călcat plat.
Trei moduri de a genera abur și cât te costă fiecare
- Vaporizator capilar încălzit. Apa se scurge din rezervor pe un canal încălzit și se transformă în vapori. Este cea mai puțin costisitoare opțiune și cea mai ușor de etanșat, dar puterea depinde de temperatura plăcii, așa că aburul slăbește în momentul în care o secțiune rece și umedă are cel mai mult nevoie de el.
- Pompă și duză. O pompă mică mărește apa la o duză încălzită. Ieșirea este controlabilă și repetabilă, motiv pentru care majoritatea construcțiilor profesionale o folosesc, dar adaugă o pompă, tuburi și o supapă de reținere, iar fiecare îmbinare adăugată este o potențială cale de scurgere.
- Atomizor cu ultrasunete. Un disc piezo sparge apa într-o ceață fină fără un canal încălzit. Dimensiunea picăturilor este cea mai fină și cea mai uniformă dintre cele trei, dar discul este sensibil la conținutul de minerale și adaugă costuri electronice.
Odată ce rata este cunoscută, următoarea întrebare este unde se duce apa când se răcește. Vaporii care se condensează în interiorul carcasei trebuie direcționați departe de electronice și departe de păr, iar această direcție este o decizie de proiectare luată cu mult înainte de sosirea primului eșantion.
Specificațiile care prezic performanța reală
Copia de marketing rareori separă un fier de călcat cu abur bun de unul mediocru. Scara de mai jos o face, deoarece fiecare linie de pe ea este ceva ce un client simte în prima lună de utilizare.
| Parametru | Așteptarea de intrare | Așteptări profesionale | De ce contează |
|---|---|---|---|
| Materialul plăcii și acoperirea | Aluminiu cu un singur strat ceramic pulverizat | Aluminiu turnat sub presiune cu glazură ceramică sau inserții de titan | Acoperirile se uzează cel mai repede la 200 °C, iar metalul gol creează puncte fierbinți |
| Geometria panoului | Panouri plate fixe | Panouri plutitoare sau pivotante cu tensiune de arc | Presiune uniformă de strângere pe secțiunile curbe și creșterea groasă |
| Precizia temperaturii | La aproximativ ±15 °C la placă | La ±5 °C cu control în buclă închisă și afișaj | Părul deschis arată orice oscilație peste ±10 °C ca pete |
| Livrare cu abur | O singură duză, fără control al ratei | Supapă dozată, 1 până la 3 ml pe minut, rezervor de 4 până la 12 ml | Excesul de abur udă secțiunea și răcește placa |
| Recuperarea temperaturii | 25 până la 40 de secunde după o trecere umedă | Sub 10 secunde sub aceeași sarcină | Timpul de recuperare, nu temperatura de vârf, stabilește numărul de treceri |
| Încălzire până la 180 °C | 45 până la 60 de secunde | 20 până la 30 de secunde | Timp de scaun în saloane și repetați utilizarea acasă |
| Construcție electrică | O singură tensiune, termostat de bază | Opțiuni 110 până la 240 V, siguranță termică, izolație dublă | Eșecurile de conformitate regională generează majoritatea profiturilor |
| Pachet de certificare | Conformitate autodeclarată | Testat de către terți conform standardului pieței de destinație | Reținerile vamale și delistările pieței sunt costisitoare |
Două rânduri merită o atenție suplimentară. Recuperarea temperaturii decide numărul de treceri mai mult decât temperatura maximă, deoarece un fier de călcat cu abur își răcește propria placă cu fiecare trecere umedă. O construcție cu o buclă de control rapidă și o masă termică suficientă revine la punctul de referință în secunde; o construcție mai ieftină continuă să scadă, iar clientul compensează apăsând mai tare. Precizia temperaturii este a doua: pe părul vopsit, o placă care se balansează cu 15 °C produce dungi pe care nicio tehnică nu le poate ascunde.
Pentru gamele orientate spre salon, controlul temperaturii în buclă închisă asociat cu panouri plutitoare este combinația care menține presiunea chiar și pe secțiunile curbe. Pentru gamele de vânzare cu amănuntul care vizează breton și margini, lățimea plăcii contează mai mult decât orice caracteristică electronică: o placă cu lățime completă este pur și simplu instrumentul greșit pentru o secțiune de 3 centimetri a firului de păr.
Potrivirea instrumentului la tipul de păr și rutina
Același fier de călcat cu abur nu poate servi bine fiecărui cumpărător, așa că planificarea gamei ar trebui să înceapă de la părul clientului, mai degrabă decât de la un punct de preț.
- Păr fin sau deja neted: 150 până la 170 °C, plăci înguste și abur minim sau oprit. Prea multă umiditate lasă părul fin moale și se usucă lent.
- Păr mediu ondulat: 170 până la 190 °C cu panouri plutitoare și abur la cea mai joasă setare pentru a netezi cuticula fără a înmuia secțiunea.
- Tip grosier 3C până la 4C și păr cu densitate mare: 190 până la 210 °C cu o sursă de abur autentic. Numărul de treceri este numărul care contează, iar un cap plin poate consuma 8 mililitri sau mai mult de apă.
- Păr relaxat chimic sau vopsit: 150 până la 170 °C, folosind abur în loc de treceri uscate repetate pentru a limita decolorarea culorii.
- Breton, margini și recreștere scurtă: o placă îngustă de 15 milimetri. Plăcile cu lățime întreagă supraîncălzesc linia părului și sunt greu de controlat lângă față.
- Truse de călătorie și de transport zilnic: versiuni compacte cu dublă tensiune, acceptând faptul că un rezervor de buzunar necesită reumplere la mijlocul rutinei.
Formatele mini merită propria lor linie într-o gamă, mai degrabă decât să fie tratate ca o variantă ieftină a unui fier de călcat full-size. Ele vând într-un alt moment, au toleranțe diferite și sunt de obicei primul produs pe care îl încearcă un cumpărător pentru prima dată.
Aburul nu înlocuiește căldura. Înlocuiește frecarea. Fiecare trecere eliminată dintr-o rutină este încălzirea părului niciodată absorbită în primul rând.
Accesoriile sunt o modalitate ieftină de a diferenția un pachet. Un suport rezistent la căldură ține o farfurie de 200 °C departe de o suprafață de toaletă în timpul răcirii și costă mult mai puțin decât un manșon imprimat. Un suport de îndreptat din nailon la temperatură înaltă este un supliment tipic pentru canalele de salon și seturile de cadou și reduce plângerile de arsuri care urmează după răcirea neglijentă.
Unde fiarele de călcat cu abur eșuează între eșantion și producția de masă
Modurile de defecțiune se repetă în mod previzibil în fabrici, iar cele mai multe dintre ele sunt decise mai degrabă în faza de desenare decât pe linie.
- Garnitura rezervorului. Duritatea siliconului și setul de compresie contează mai mult decât numele materialului. O garnitură moale care se etanșează perfect la unitatea se poate pătrunde în carcasă după câteva sute de cicluri de reumplere.
- Înfundarea duzei. Scara și reziduurile de produse de coafare îngustează canalul. Producția scade treptat, astfel încât simptomul apare mai degrabă ca rezultate slabe decât ca un defect evident.
- Calea de condensare. Vaporii care se răcesc în interiorul carcasei devin apă pe electronice. Picătura pe care un client o vede pe părul său a început de obicei ca o decizie de rutare luată în amonte.
- Amplasarea siguranței termice. Siguranțele specificate pentru un fier de călcat uscat se pot deplasa sau se pot declanșa devreme la o construcție cu abur, deoarece carcasa din jur este mai fierbinte și fluxul de aer este diferit.
- Etanșarea marginilor plăcii. Apa și stratul de acoperire se întâlnesc la marginea plăcii și acolo acoperirile se decojesc mai întâi atunci când lipirea este grăbită.
- Reglarea buclei de control. Un fier de călcat cu abur pierde temperatura plăcii cu fiecare trecere umedă, astfel încât bucla, nu puterea, stabilește de câte treceri are nevoie un client.
Documentele de reglementare nu sunt locul unde să economisiți bani. Un test de supraîncălzire a sondei de contact, o tragere de ancorare a cablului, o verificare a curentului de scurgere și o verificare a imersiei costă o sumă modestă per model o dată și sunt exact ceea ce un audit de piață cere mai întâi. Dacă echipa dvs. nu este sigură ce verificări se aplică unui aparat de coafat încălzit, această prezentare generală a cum să-ți dai seama dacă o placă de îndreptat părul este sigură este un brief de început rezonabil.
Factori de cost, MOQ și scule: de unde vine cu adevărat prețul
Prețurile cotate pentru modelele cu abur variază mult mai mult decât modelele uscate, iar decalajul este rareori explicat de ratele forței de muncă. Acesta provine din lista de materiale și instrumentele din spatele acesteia.
- Ansamblul de abur, adică rezervor, supapă sau pompă, duză și etanșări, este de obicei a doua linie de cost ca mărime după elementul de încălzire și placa de control.
- Construcția plăcii variază de la aluminiu pulverizat la glazură ceramică până la inserții de titan și fiecare pas modifică performanța la fel de mult ca și costul.
- Electronica de control se împarte brusc între un termostat mecanic și un controler cu senzor și afișaj digital.
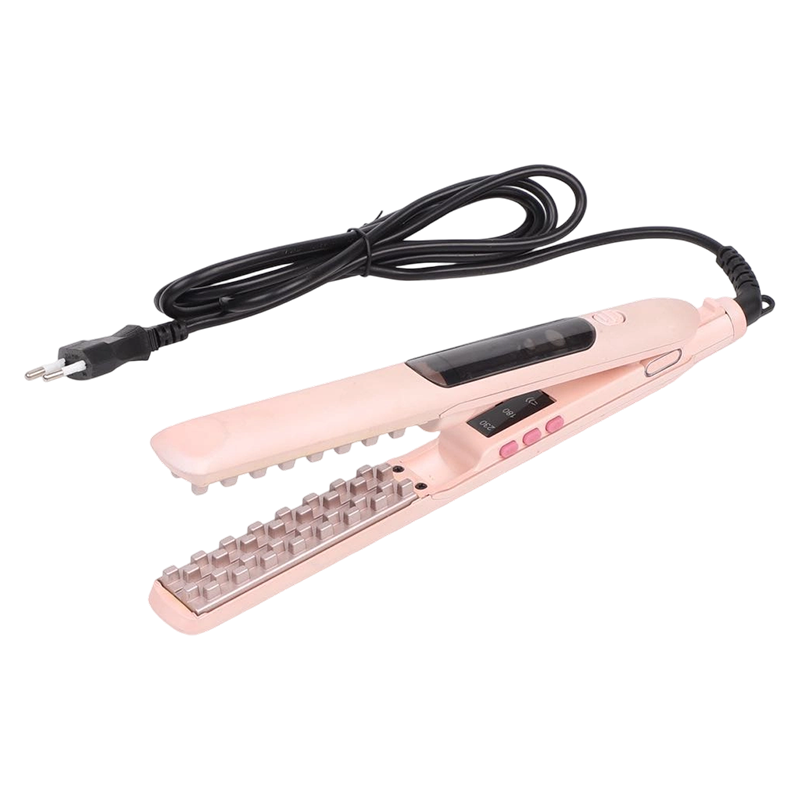
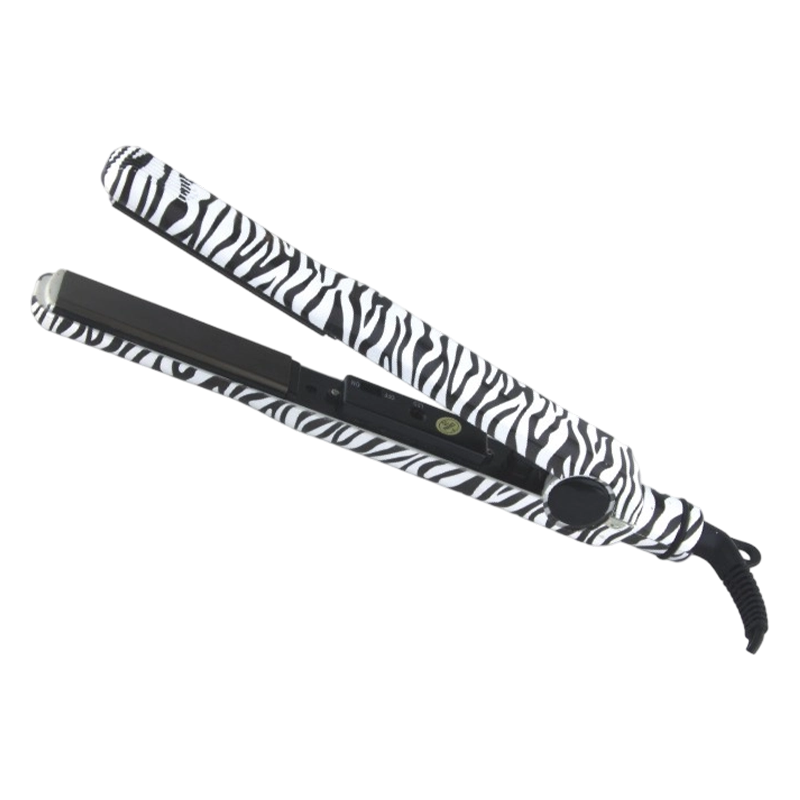
- Finisarea suprafeței, fie că este modelat multicolor, imprimare prin transfer de apă sau vopsea prin pulverizare, adaugă fie unelte, fie timp de mână per unitate.
- Testarea de conformitate este un cost fix pe model pe piață de destinație și se repetă la fiecare schimbare electrică.
- Ambalajele și accesoriile, inclusiv suporturile și pungile de călătorie, cresc ușor costul unitar, reducând în același timp daunele și ratele de returnare.
Sculele sunt ceea ce face prima comandă dificilă. Formele pentru locuințe reprezintă cel mai mare angajament inițial, motiv pentru care cumpărătorii experimentați întreabă dacă o variantă de abur poate partaja o platformă existentă. Atunci când un nou cap de abur poate reutiliza carcasa, mânerul și aparatul de comutare ale unui fier de călcat uscat dovedit, factura de scule scade substanțial și timpul de dezvoltare se scurtează. Când nu se poate, acea constrângere aparține mai degrabă planului de proiect decât unei revizuiri târzii.
Lista de verificare înainte de producție pentru un eșantion de fier plat cu abur
Aprobarea eșantionului este ultimul moment ieftin dintr-un proiect. Totul după ce costă bani pentru instrumente, așa că revizuirea ar trebui să fie mai degrabă sistematică decât vizuală.
- Blocați piața de destinație și cerințele de tensiune, priză și certificare ale acesteia înainte de asamblarea eșantionului.
- Confirmați în scris debitul de abur în mililitri pe minut, volumul rezervorului și procedura de reumplere.
- Verificați temperatura plăcii cu un termometru de contact în trei puncte de pe placă, la setarea cea mai scăzută, medie și cea mai ridicată.
- Efectuați treizeci de treceri umede consecutive la temperatura maximă, apoi înregistrați scăderea temperaturii și timpul de recuperare.
- Judecă dimensiunea picăturilor. O ceață invizibilă este corectă; punctele umede vizibile înseamnă că duza sau debitul sunt greșite.
- Umpleți și goliți rezervorul în mod repetat, apoi lăsați unitatea pe o oră pentru a verifica etanșările.
- Confirmați întreruperea termică, dubla izolație și continuitatea pământului față de standardul de destinație.
- Inspectați stratul de la marginea plăcii după expunerea la căldură și apă, deoarece acolo începe peelingul.
- Consultați instrucțiunile de apă din manual și lista de accesorii, inclusiv orice suport sau husă de călătorie.
- Înghețați și păstrați proba de aur aprobată, astfel încât expedițiile ulterioare să aibă o referință măsurabilă.
Nimic din toate acestea nu este inginerie exotică. Este o disciplină obișnuită aplicată unui sistem fluid mic pe care majoritatea pieței îl tratează ca pe un accesoriu. Cumpărătorii care specifică rata de abur, păstrează toleranța la temperatură și testează cu apă mai degrabă decât cu optimism obțin un produs care funcționează așa cum promite categoria: mai puține treceri, mai puțină frecare și păr care mai arată ca părul după aceea.
Categoria recompensează această disciplină cu putere de stabilire a prețurilor. Un fier de călcat cu abur care își revine cu adevărat temperatura rapid și nu plânge după șase luni poate avea un preț mai mare decât o unitate vizuală identică care pur și simplu produce vapori, deoarece diferența apare în rutina clientului cu mult înainte de a apărea într-o cerere de garanție.